
Značajke nehrđajućeg čelika Stroj za izvlačenje žice To odlučuje o završetku
Mat površina, ovalni presjek ili zavojnica koja stvrdne preko svoje granice ne mogu se ispraviti kod namotavanja. Ovo su značajke stroja koje odlučuju hoće li žica od nehrđajućeg čelika izaći iz kalupa čista, okrugla i iste veličine.
U trenutku kada se linija za crtanje prebaci s niskougljičnog čelika na nehrđajući čelik 304 ili 316, simptomi stižu tiho. Žica je lagano matirana s poklopca. Trošenje kalupa koje je prije bilo predvidljivo ubrzava se unutar jedne smjene. Promjer se mijenja za nekoliko stotinki milimetra, a zavojnica se odbacuje iz razloga koji se nikada ne registrira kao greška stroja.
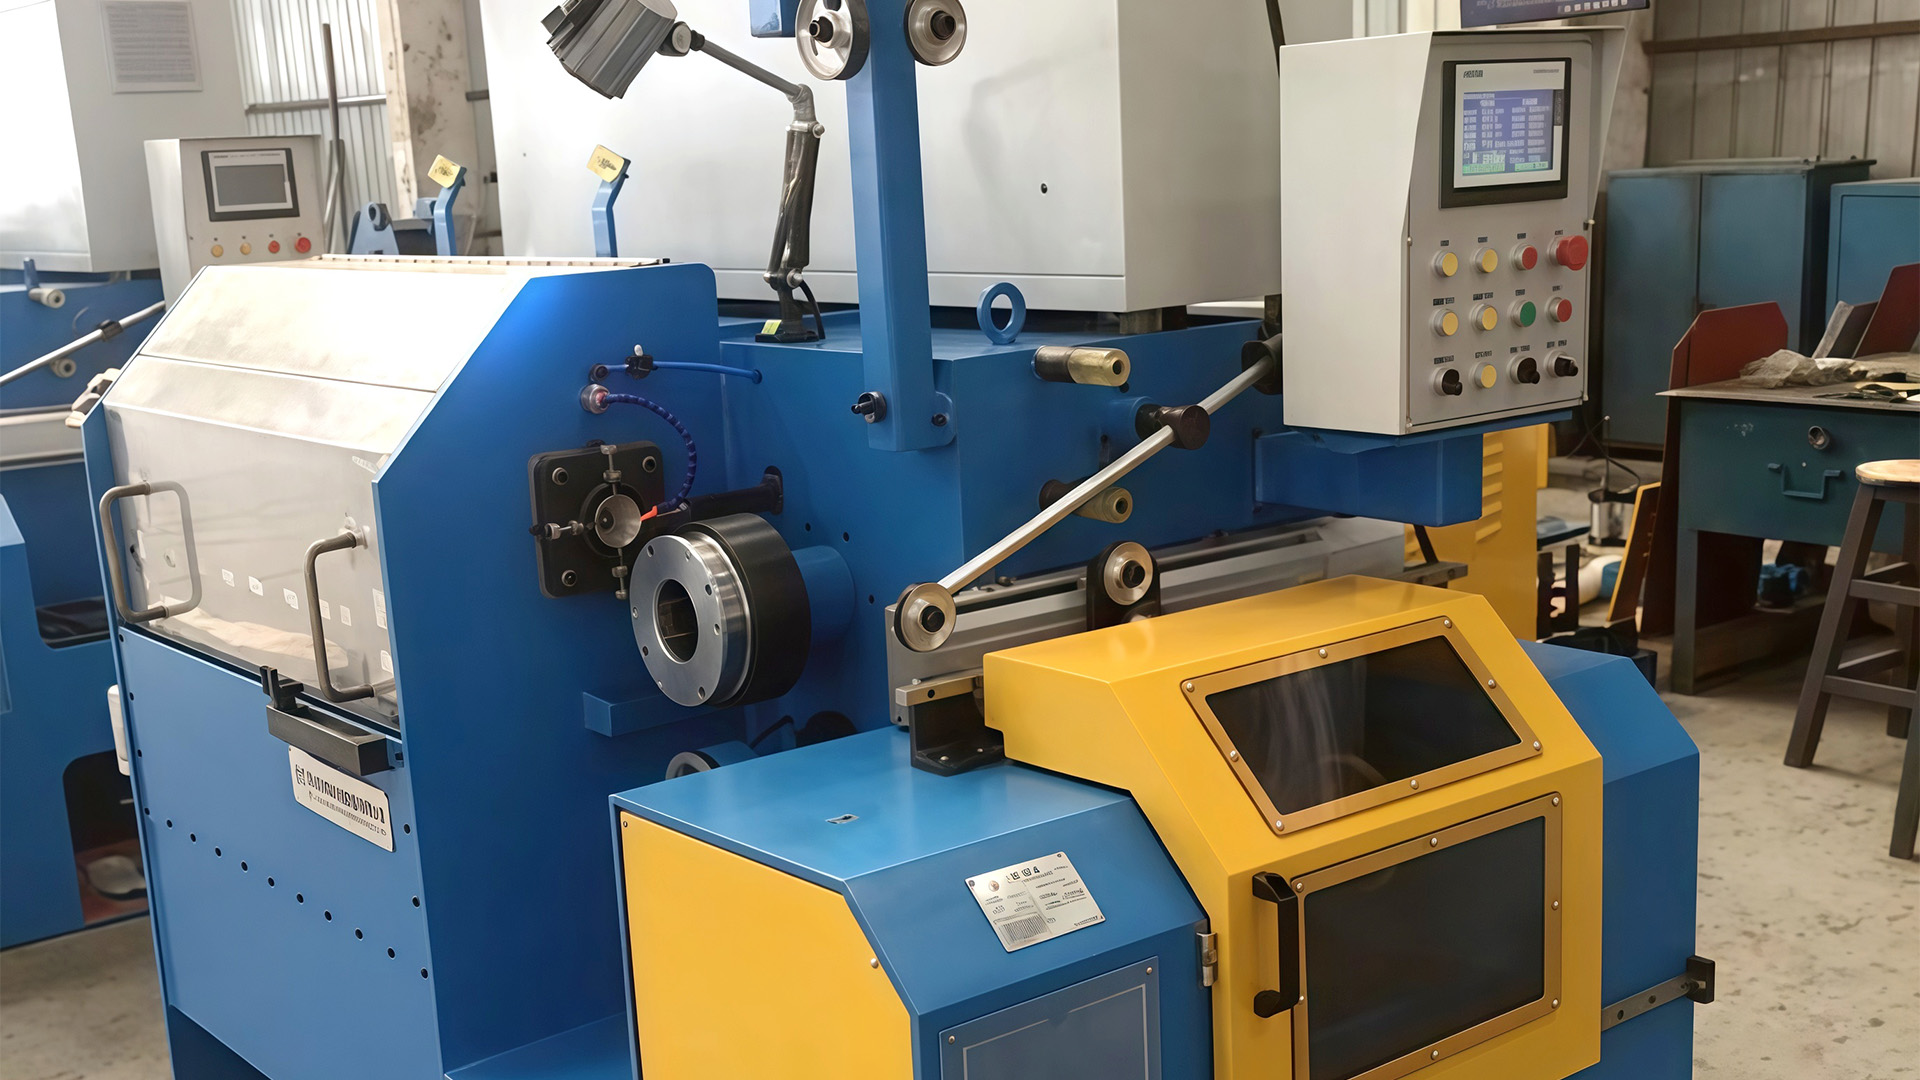
Značajke stroja za izvlačenje žice od nehrđajućeg čelika koje to kontroliraju nisu glamurozne: potopljeno hlađenje matrice, filtrirano mazivo, površine na vrhu glave koje hvataju bez zarezivanja i kontrola napetosti dovoljno stabilna da izdrži stotinku milimetra. Nazivna brzina linije posljednja je varijabla koju vrijedi optimizirati i obično prva o kojoj kupci pitaju.
Zašto se nehrđajući čelik ponaša drugačije unutar kalupa
Nehrđajući čelik stvrdnjava se prilikom obrade. Njegova otpornost na deformaciju raste sa svakim prolazom, tako da će motor koji vuče žicu s niskim udjelom ugljika od 1,0 mm bez naprezanja raditi na nehrđajućem ploči istog promjera. Uobičajeni odgovor je lakši raspored redukcije: otprilike 10 do 18 posto po prolazu za nehrđajući, u odnosu na 20 do 25 posto za niskougljičnu žicu.
Lakši prolazi znače više matrica, dužu sekvencu izvlačenja, više topline raspoređene duž stroja i daleko manju toleranciju za sve što ometa poravnanje ili podmazivanje. Pregršt značajki stroja nosi najveći dio tog opterećenja.
| Zahtjev | Značajka stroja koja na to odgovara | Što provjeriti |
|---|---|---|
| Toplina na matrici | Mokro izvlačenje potopljenim kalupima u spremniku za vodu | Volumen spremnika, protok po kalupu, temperaturni pojas |
| Površinska obrada | Matrice od poliranog karbida, mala redukcija po prolazu | Raspored prolaza, broj kockica, pristupni kut |
| Stanje maziva | Recirkulirajuća emulzija s filtracijom i hlađenjem | Oznaka filtera, kapacitet korita, izmjena topline |
| Stabilnost napetosti | Kontrola plesača ili akumulatora s brzim odzivom momenta | Točnost napetosti pri promjenama brzine |
| Kvaliteta špule | Precizan pomak i kruto učvršćenje kalema | Ponovljivost kretanja, odstupanje kalema |
| Oporavak prekida | Detekcija prekida žice s brzim kočenjem | Vrijeme zaustavljanja, duljina otpadne žice |
Geometrija mokrog izvlačenja, hlađenje kalupa i protok maziva
Ispod otprilike 1,2 mm, nehrđajuća žica se gotovo uvijek vuče mokra. Matrice su uronjene u emulziju koja odvodi toplinu iz redukcijske zone, podmazuje kontaktno područje i ispire metalne čestice iz matrice. Suho crtanje može se raditi na težem nehrđajućem metalu, ali razlika se obično očituje u kvaliteti površine i životnom vijeku kalupa, a ne u brzini.
Temperatura matrice ima najjači pojedinačni utjecaj na završnu obradu i vijek trajanja alata. Vodeno hlađena kutija kalupa drži držač matrice na stabilnoj temperaturi i sprječava neravnomjerno širenje dosjednih površina, što je ono što dugoročno stvara ovalnost. Pitajte kako hlađenje doseže svaku poziciju matrice, a ne samo spremnik.
Čistoća i temperatura maziva
Nakon što se linija smoči, emulzija postaje procesna tekućina sa specifikacijom. Metalne sitne čestice koje filtracija propusti povlače se natrag kroz matricu i urežu žicu; emulzija koja se zagrijava gubi čvrstoću filma točno tamo gdje je tlak najveći. Stupanj filtracije, volumen korita, protok crpke i kontrola temperature značajke su stroja koje treba navesti, a ne poslove održavanja koje ćemo otkriti kasnije.
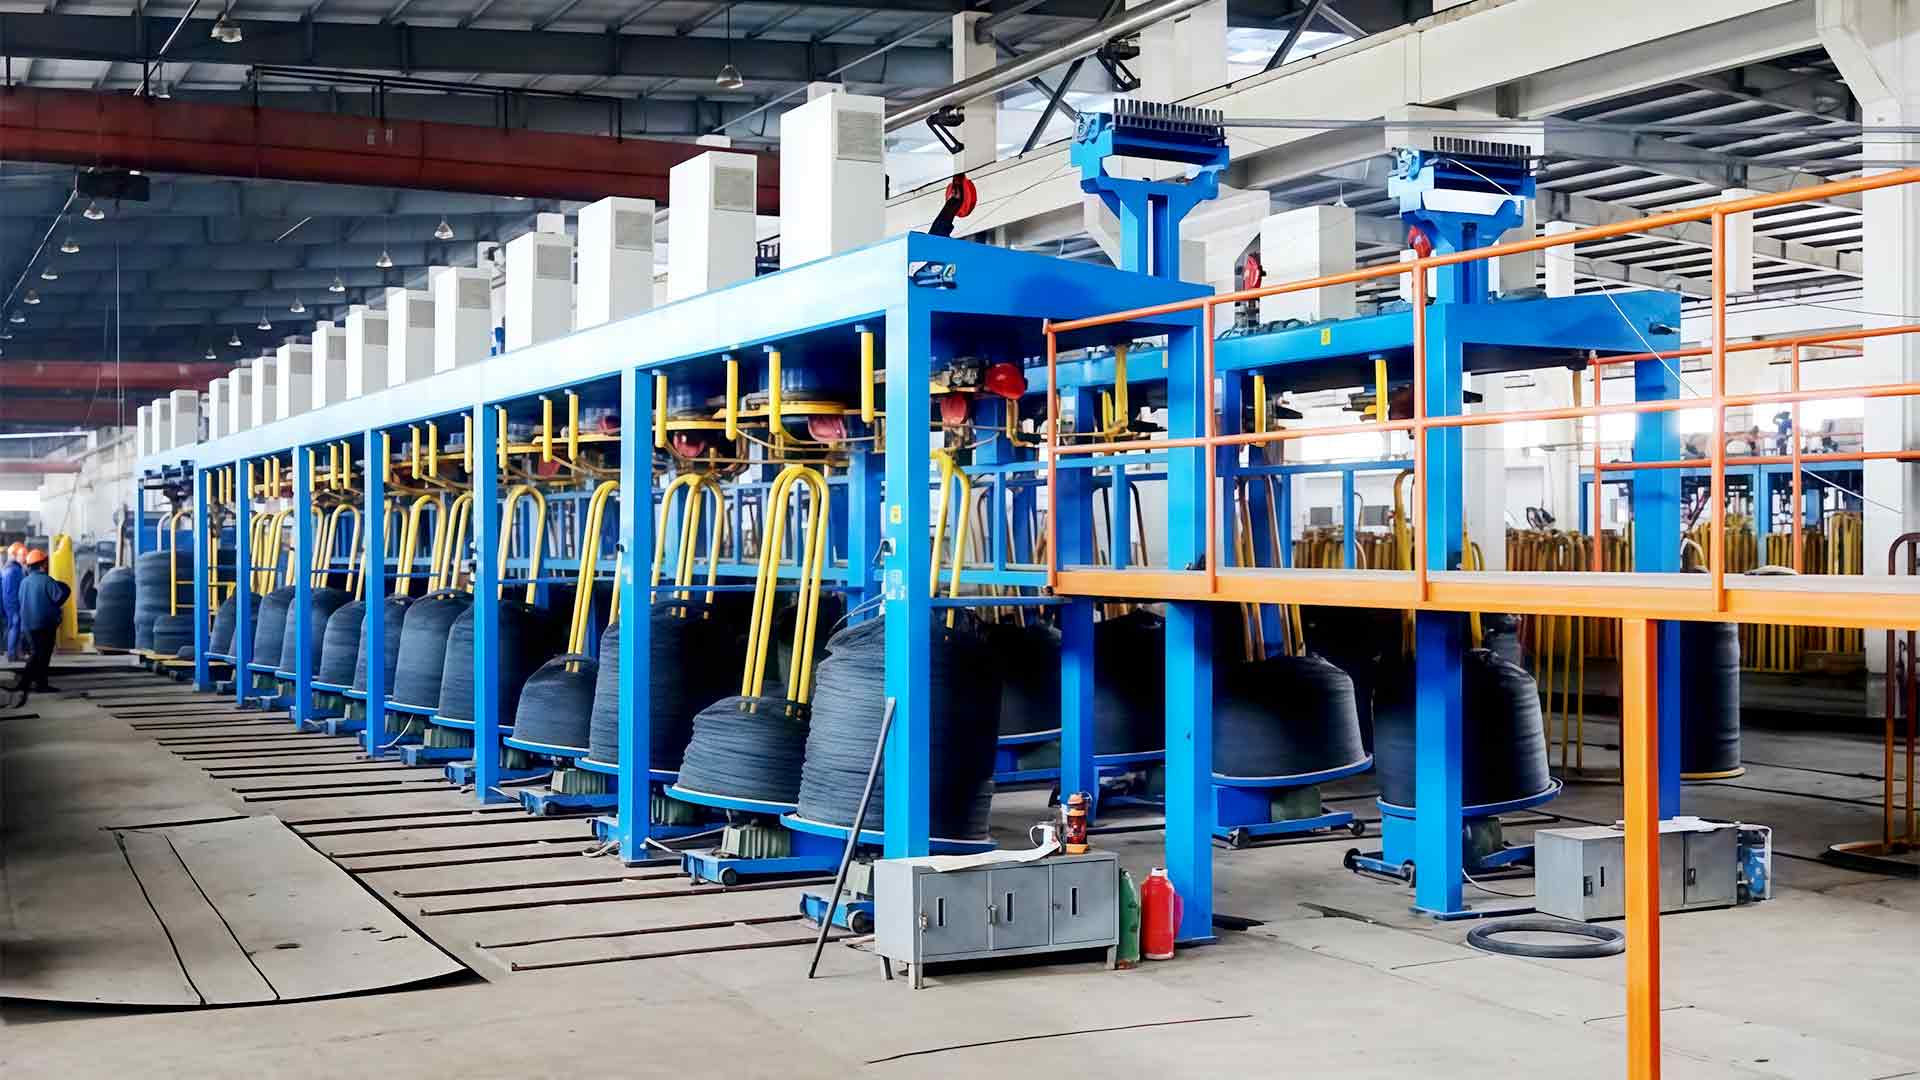
Linija izgrađena za ovu dužnost uparuje a stroj za izvlačenje žice spremnika za vodu raspored s brojem kalupa odabranim za gotovi promjer umjesto teoretskog maksimuma stroja.
Odabir matrice, raspored redukcije i tolerancija alata
Matrice su najjeftiniji dio narudžbe i najčešći uzrok odbačene zavojnice. Na nehrđajućem metalu, matrica koja je geometrijski ispravna za žicu s niskim udjelom ugljika polirati će se neravnomjerno, istrošiti ležaj i početi ostavljati slabašan spiralni trag koji kupac vidi pod povećalom.
- Prilazni kut usklađen sa smanjenjem poduzetim u tom prolazu, tako da se rad obavlja u kompresiji umjesto na ležaju.
- Duljina ležaja dovoljno duga za dimenzioniranje žice i dovoljno kratka da se izbjegne toplina zbog trenja.
- Polirani provrt, jer se hrapavost nastala na matrici odmah prenosi na površinu žice.
- Ispravno sjedenje u držaču; matrica koja se nalazi malo dalje od osi povući će ovalnu žicu.
- Plan ponovnog brušenja i rezervnih dijelova, budući da nehrđajući alat troši brže od žice s niskim udjelom ugljika pri istom promjeru.
Ako vam dobavljač ne može reći raspored prolaza s kojim je stroj citiran, broj matrica u ponudi je nagađanje.
Isplata, napetost i prihvaćanje: gdje se pobjeđuje dosljednost
Defekti uvedeni prije završne matrice su trajni, ali isto tako i defekti uvedeni nakon njega. Prihvat koji neravnomjerno povlači ili isplata koja dopušta da ulazna žica raste dok se zavojnica odmotava, pokazuje se kao varijacija promjera, labavi slojevi i kalem koji kupac ne može pokrenuti ravnomjernom brzinom.
Kontrola napetosti najbolje se procjenjuje promjenom brzine. Ubrzavanje od 200 do 600 m/min i natrag ne bi trebalo pomaknuti napetost žice dovoljno da pomakne promjer izvan tolerancije, a odgovor je vidljiv u prvih sto metara probnog kalema.
Geometrija kalema i pomicanje
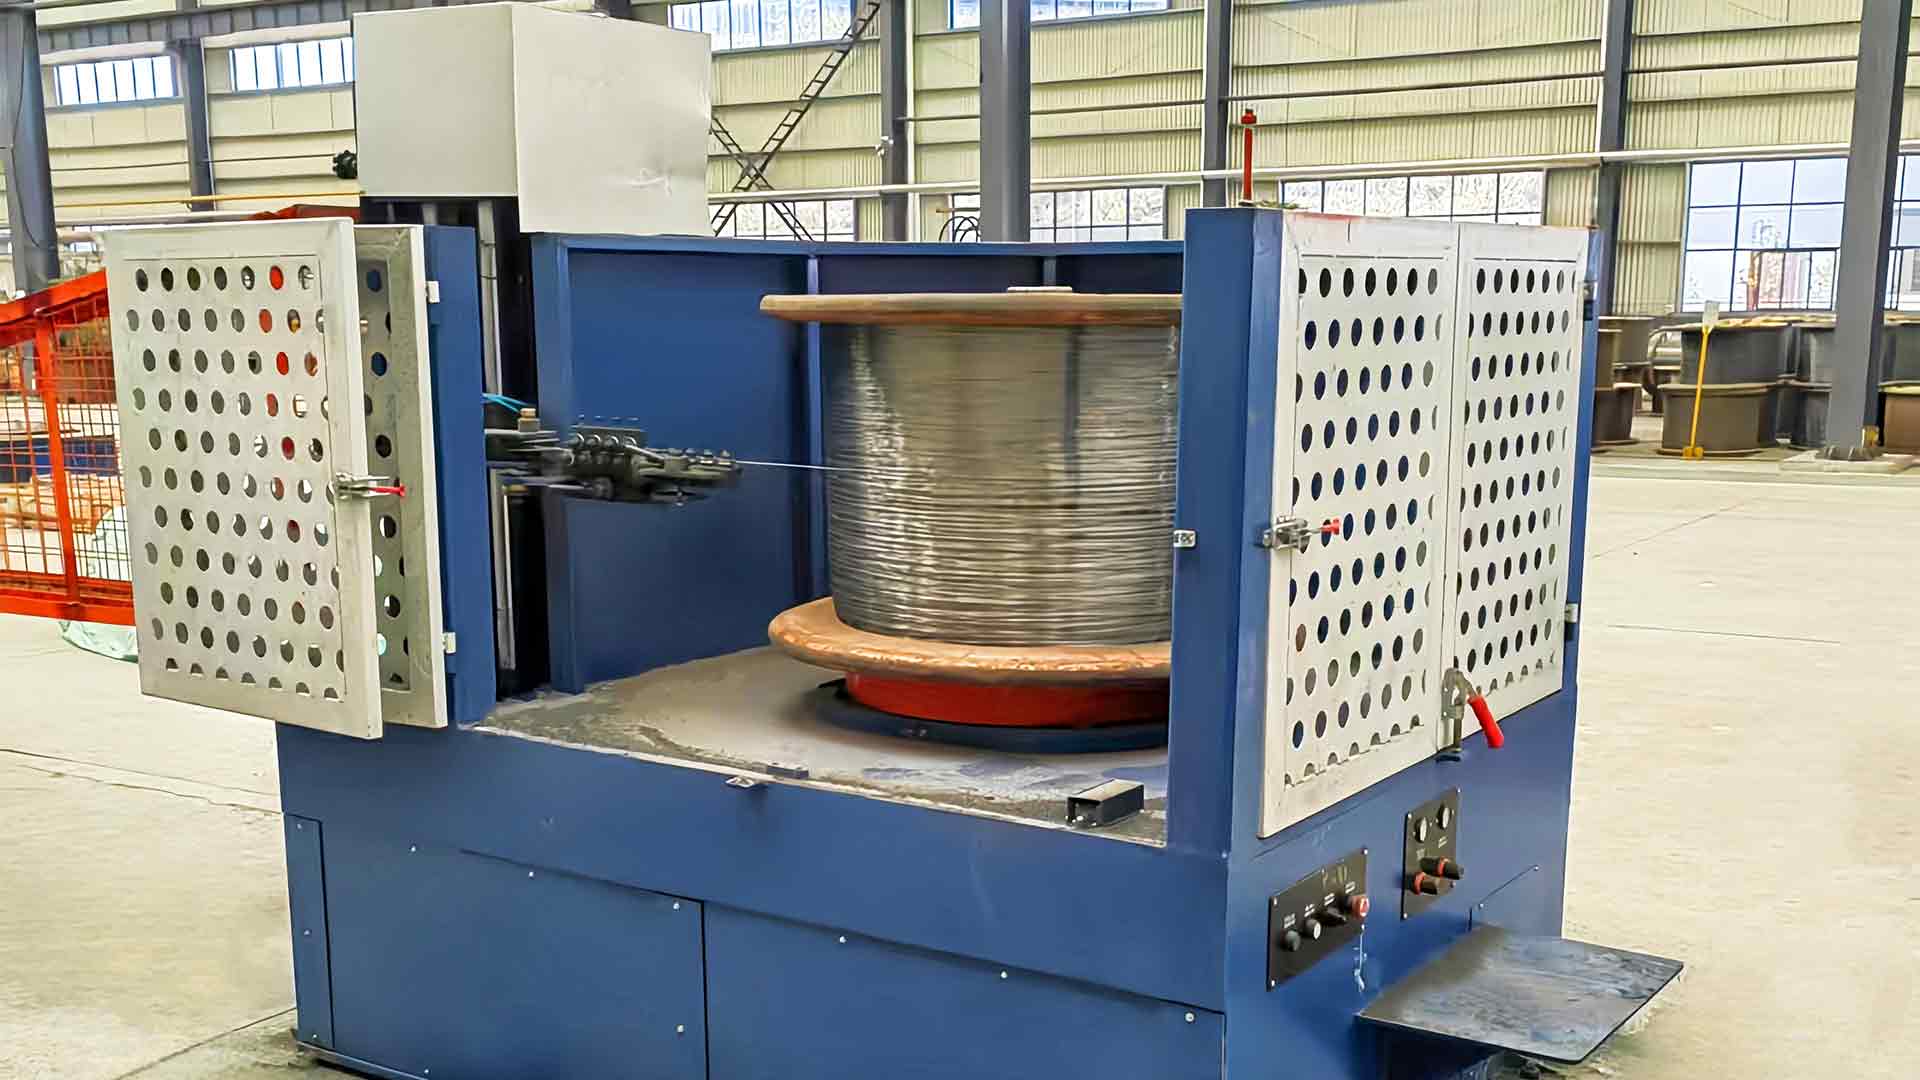
Uspon poprečnog hoda i odstupanje kalema važniji su na finoj nehrđajućoj žici nego na težoj karbonskoj žici. Namotan kalem s preklapajućim slojevima isplati se u naletima u sljedećem procesu, a obično se okrivi linija za crtanje. Raspitajte se kako je namatanje usklađeno s vašom vrstom kalema i provjerite zaustavlja li se stroj čisto umjesto da vuče žicu nakon prekida.
Ista logika vrijedi i za dimenzioniranje motalice: ovaj vodič za odabir stroja za namatanje pokriva vrste kalema, usklađivanje napetosti i brojke učinkovitosti koje su važne.
Kontrole, blokade i brojke koje vrijedi tražiti
Kontrolna specifikacija je mjesto gdje se dva stroja koja izgledaju identično u tvornici počinju ponašati drugačije. Varijable koje treba odrediti su brzina pri kojoj je stroj stvarno ocijenjen, reakcija pogona na promjenu opterećenja i što se događa u sekundama nakon prekida žice.
Pazi na ovo: navedena brzina linije izmjerena s kratkim slijedom matrice ili bez postavljene matrice za završnu obradu. Dodajte propusnice od nehrđajućeg čelika za istinske potrebe i stvarna brzina može pasti za trećinu, što mijenja ekonomiju cijele linije.
Napišite ih prije potvrde narudžbe:
- Nazivna brzina na završnoj matrici, s kompletnim rasporedom prolaza nehrđajućeg čelika.
- Promjer nosača, završna obrada površine i raspored hlađenja.
- Protok emulzije po položaju kalupa, volumenu korita i rasponu kontrole temperature.
- Ocjena filtracije i koliko se često elementi mijenjaju.
- Točnost napetosti i ponašanje tijekom ubrzavanja i usporavanja.
- Vrijeme kočenja nakon pauze i svaki put odrezana duljina žice.
- Oznaka motora i vrsta pogona po vitlu.
Usklađivanje stroja sa žicom koju zapravo prodajete
Nehrđajući pokriva širok raspon proizvoda, a stroj za izvlačenje koji odgovara žici za pričvršćivanje od 4 mm nije onaj koji odgovara žici za upletanje od 0,15 mm. Gotov promjer određuje metodu izvlačenja, broj matrica i namotavanje.
- Opruga, užad i žica za ojačanje crijeva u rasponu od 0,2 do 1,0 mm izvlače se mokro, s dugim nizom matrica i laganim prolazima.
- Žičana mreža i žica za tkanje trebaju zaokruženost i postojanu površinu više nego maksimalnu brzinu.
- Rad kabela i užetanih vodiča osjetljiv je na stabilnost napetosti, jer se varijacija promjera ponovno pojavljuje u fazi uvijanja.
- Pričvršćivači, vijci i oblikovani dijelovi obično se izvlače iz teže nehrđajuće šipke, gdje dominira suho izvlačenje i hlađenje vitla.
- Žica za zavarivanje dodaje zahtjeve za čistoćom, što filtraciju i kemiju maziva ponovno stavlja u središte odluke.
U svim ovim slučajevima, gornje značajke ostaju iste. Samo se naglasak pomiče: geometrija matrice i hlađenja za finu žicu, napetost i namatanje za žicu koja je namotana, dizajn pogona i osovine za težu šipku.
Izvlačenje žice od nehrđajućeg čelika manje je popustljivo od izvlačenja s niskim udjelom ugljika, a razlog je metalurški, a ne mehanički. Radna otpornost, toplina na matrici i površinska osjetljivost pretvaraju male dizajnerske odluke u vidljive nedostatke na zavojnici.
Značajke koje vrijedi platiti su potopljeno hlađenje matrice, filtrirani i temperaturno kontrolirani krug maziva, precizno poravnati alati i držači, istinska kontrola napetosti i namatanje usklađeno s kalemom kojim vaši kupci zapravo upravljaju. Sve ostalo, uključujući brzinu naslova, je sekundarno.
Dobar znak: dobavljač koji traži vašu vrstu materijala, konačni promjer i vrstu kalema prije nego što navede brzinu. Taj je razgovor najkraći put do stroja koji dobro vuče nehrđajući čelik i obično odvaja liniju koja ima toleranciju od one koja se prilagođava svake smjene.