
Tehnologija izvlačenja žice
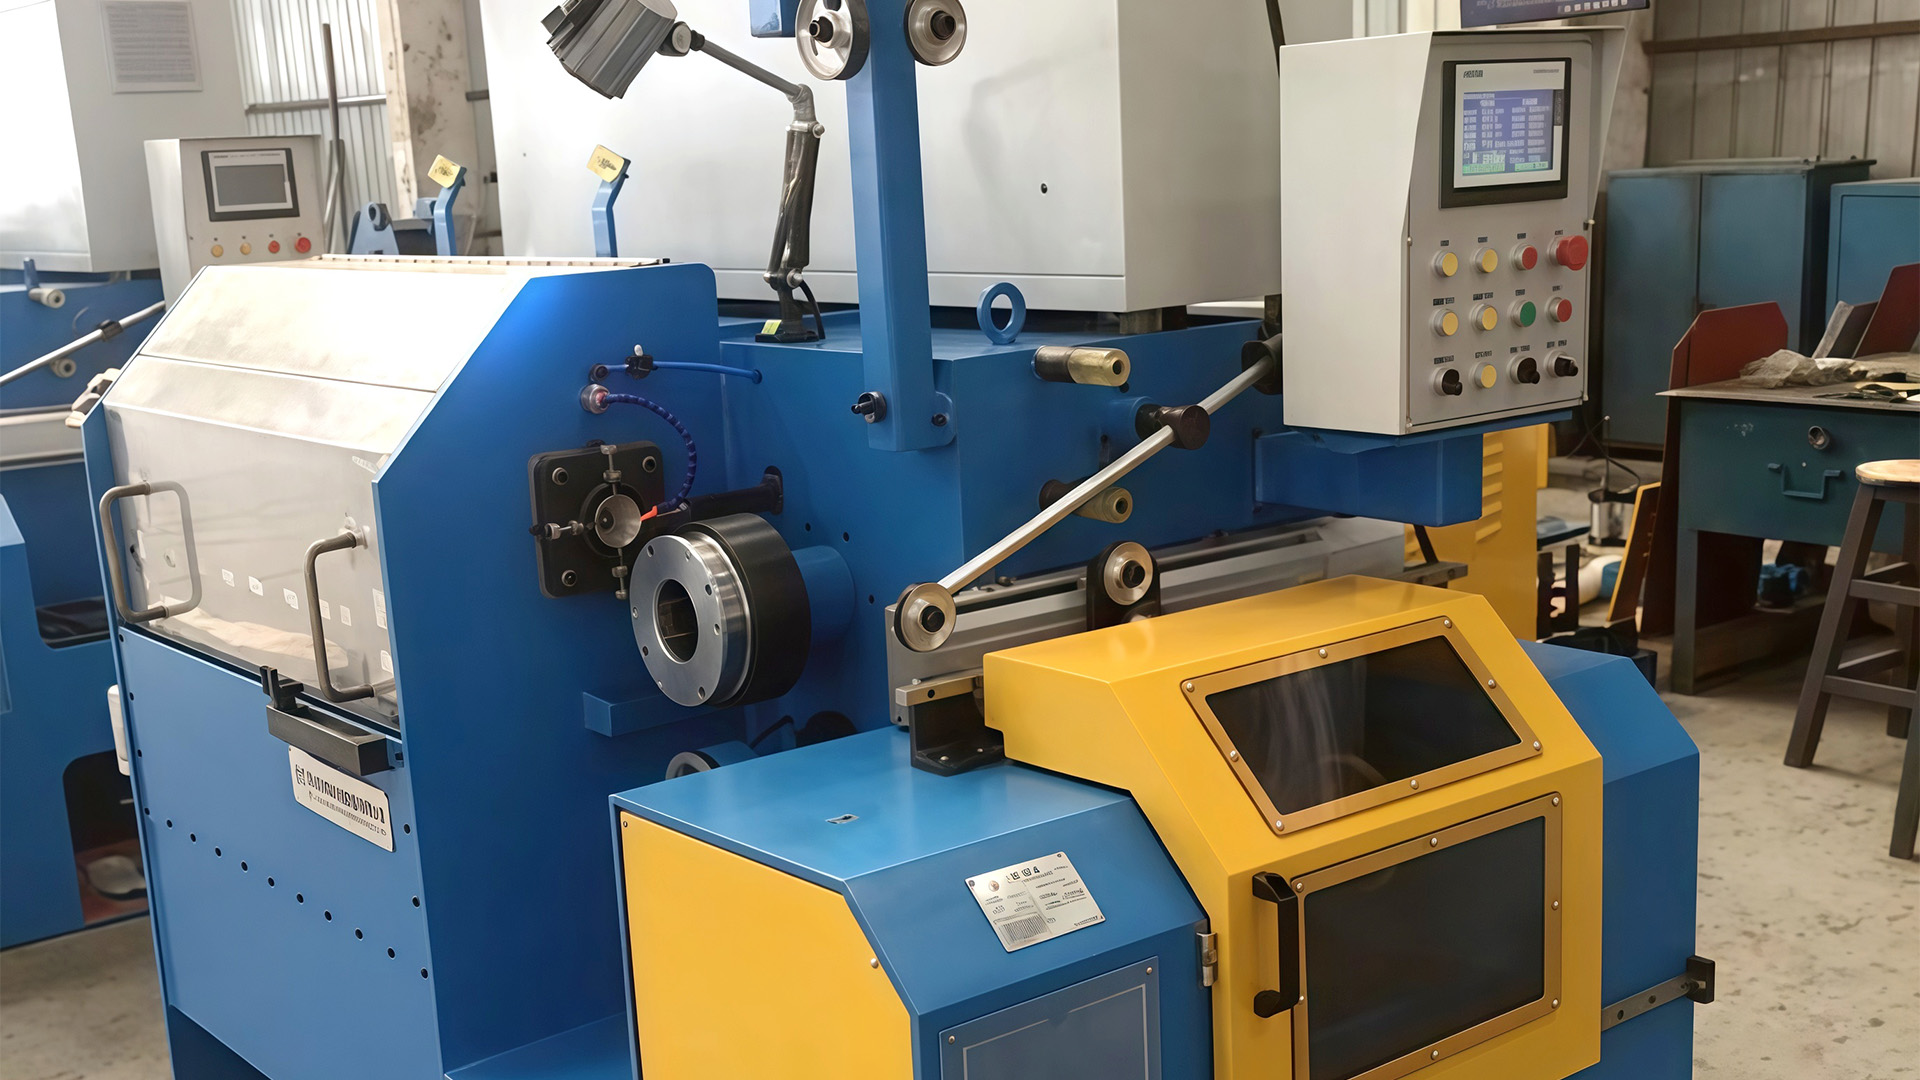
Funkcija visokougljičnog čelika Stroj za izvlačenje žice
Smanjenje je samo naslov. Pravi posao odvija se kroz pet povezanih funkcija, a na visokougljičnom čeliku svaka ima usku toleranciju prije nego što žica pukne.
Karbonska šipka visine 5,5 mm doseže liniju izvlačenja s finom perlitnom strukturom i otprilike 1000 MPa vlačne čvrstoće. Devet matrica kasnije ostavlja kao žica od 1,6 mm na blizu 1900 MPa. Ništa nije dodano čeliku; svaki dodatni megapaskal dolazi od hladnog rada. Funkcija stroja je primijeniti taj hladni rad dovoljno brzo da bude isplativ i dovoljno nježno da ga žica preživi.
To je kratak odgovor. Praktičan odgovor je lanac funkcija: otplatite zavojnicu pri kontroliranoj stražnjoj napetosti, provucite žicu kroz progresivno manje matrice, odvedite toplinu od matrice i zavojnice, održavajte svaku zavojnicu na ispravnoj brzini tako da žica nije ni istegnuta ni opuštena, i položite gotovu žicu na kalem ili zavojnicu bez oštećenja. Preskočite jedno od toga i ostali više neće biti važni.
Smanjenje po prolazu brojka je koja odlučuje o svemu nizvodno: vijeku trajanja matrice, temperaturi osovine, veličini motora i paketu koji možete izraditi na kraju linije.
Osnovna funkcija, jasno izražena
Funkcija stroja za izvlačenje čelične žice s visokim udjelom ugljika je smanjiti površinu poprečnog presjeka žice provlačenjem kroz niz matrica, svaka nešto manja od prethodne, dok kontrolira napetost, brzinu i temperaturu u svakoj fazi.
Dvije fizičke činjenice upravljaju cijelim procesom. Prvo, volumen metala koji prolazi kroz bilo koju točku u sekundi ostaje konstantan, pa kako površina pada, brzina linije mora porasti: smanjenje površine od 20 posto na jednom nosaču znači da žica izlazi iz tog nosača oko 25 posto brže nego što je ušla. Drugo, hladni rad povećava vlačnu čvrstoću i smanjuje istezanje. Vrste s visokim udjelom ugljika strmo se stvrdnjavaju, što je upravo razlog zašto čine dobru opružnu i užadnu žicu, i točno zašto stroj ne može uzeti veliki zalogaj ni u jednoj pojedinačnoj matrici.
Sam mehanizam je jednostavan, a ako prvo želite mehanički vodič, naše stranice s vijestima pokrivaju kako stroj za crtanje pretvara sirovi metal u finu žicu . Ono što je komercijalno važno je da svaka funkcija nizvodno nasljeđuje greške učinjene uzvodno.
Reduction Pass: Where the Diameter Is Won
Svaka matrica radi jedan posao: brije kontroliranu količinu područja bez stvaranja ogrebotine, ovalnog presjeka ili površinske pukotine. Za žicu s visokim udjelom ugljika, smanjenje površine po prolazu obično je između 12 i 22 posto, s težim prolazima na prednjem kraju i lakšim završnim prolazima straga. Prilazni kut matrice, duljina ležaja i kvaliteta karbida određuju kako metal teče kroz nju. Istrošeni ležaj prvo se pojavljuje kao pomak promjera od nekoliko stotinki milimetra, a zatim kao lom.
Ovdje je bitna arhitektura pogona. Ravnolinijski strojevi koji svakom vitlu daju vlastiti motor ili koji koriste servo izravni pogon, održavaju omjer brzine između susjednih vitla gotovo točno, tako da se žica istinski vuče, a ne vuče. Strojevi s jednim motorom i mehaničkim klizanjem gube tu preciznost kako se remeni i remenice troše, a simptom je nedosljedno izduženje od glave kalema do repa.
Hlađenje i podmazivanje: gdje je spriječen lom
Gotovo sav mehanički rad uložen u izvlačenje pretvara se u toplinu, a pojavljuje se točno tamo gdje bi nastala šteta: na provrtu matrice i na površini vitla. Žica s visokim udjelom ugljika doseže temperature kalupa koje razgrađuju obična maziva, čak i pri skromnom smanjenju. Zbog toga linija treba vodeno hlađene držače matrice, vodeno hlađene glave i sapunski prah odabran prema talištu i čvrstoći filma, a ne prema cijeni po kilogramu.
Kvar podmazivanja rijetko je dramatičan. Izgleda kao nešto mutnija površina, zatim lagani bodovi, zatim kockica izvučena iz tolerancije tjednima ranije. Na žici s visokim udjelom ugljika prijelaz s prihvatljive na slomljenu može se dogoditi unutar jedne zavojnice, zbog čega se isplati provjeravati protok rashladne tekućine i potrošnju sapuna u svakoj smjeni, a ne svakog mjeseca.
Kvaliteta matrice je druga polovica jednadžbe. Kvaliteta tvrdog metala, poliranje provrta i koncentričnost kućišta odlučuju o tome koliko se ravnomjerno opterećenje izvlačenja širi preko kontaktnog luka, a time i koliko dugo matrica preživi prije nego što se promjer pomakne.
Preuzimanje i spajanje: gdje se odlučuje o paketu
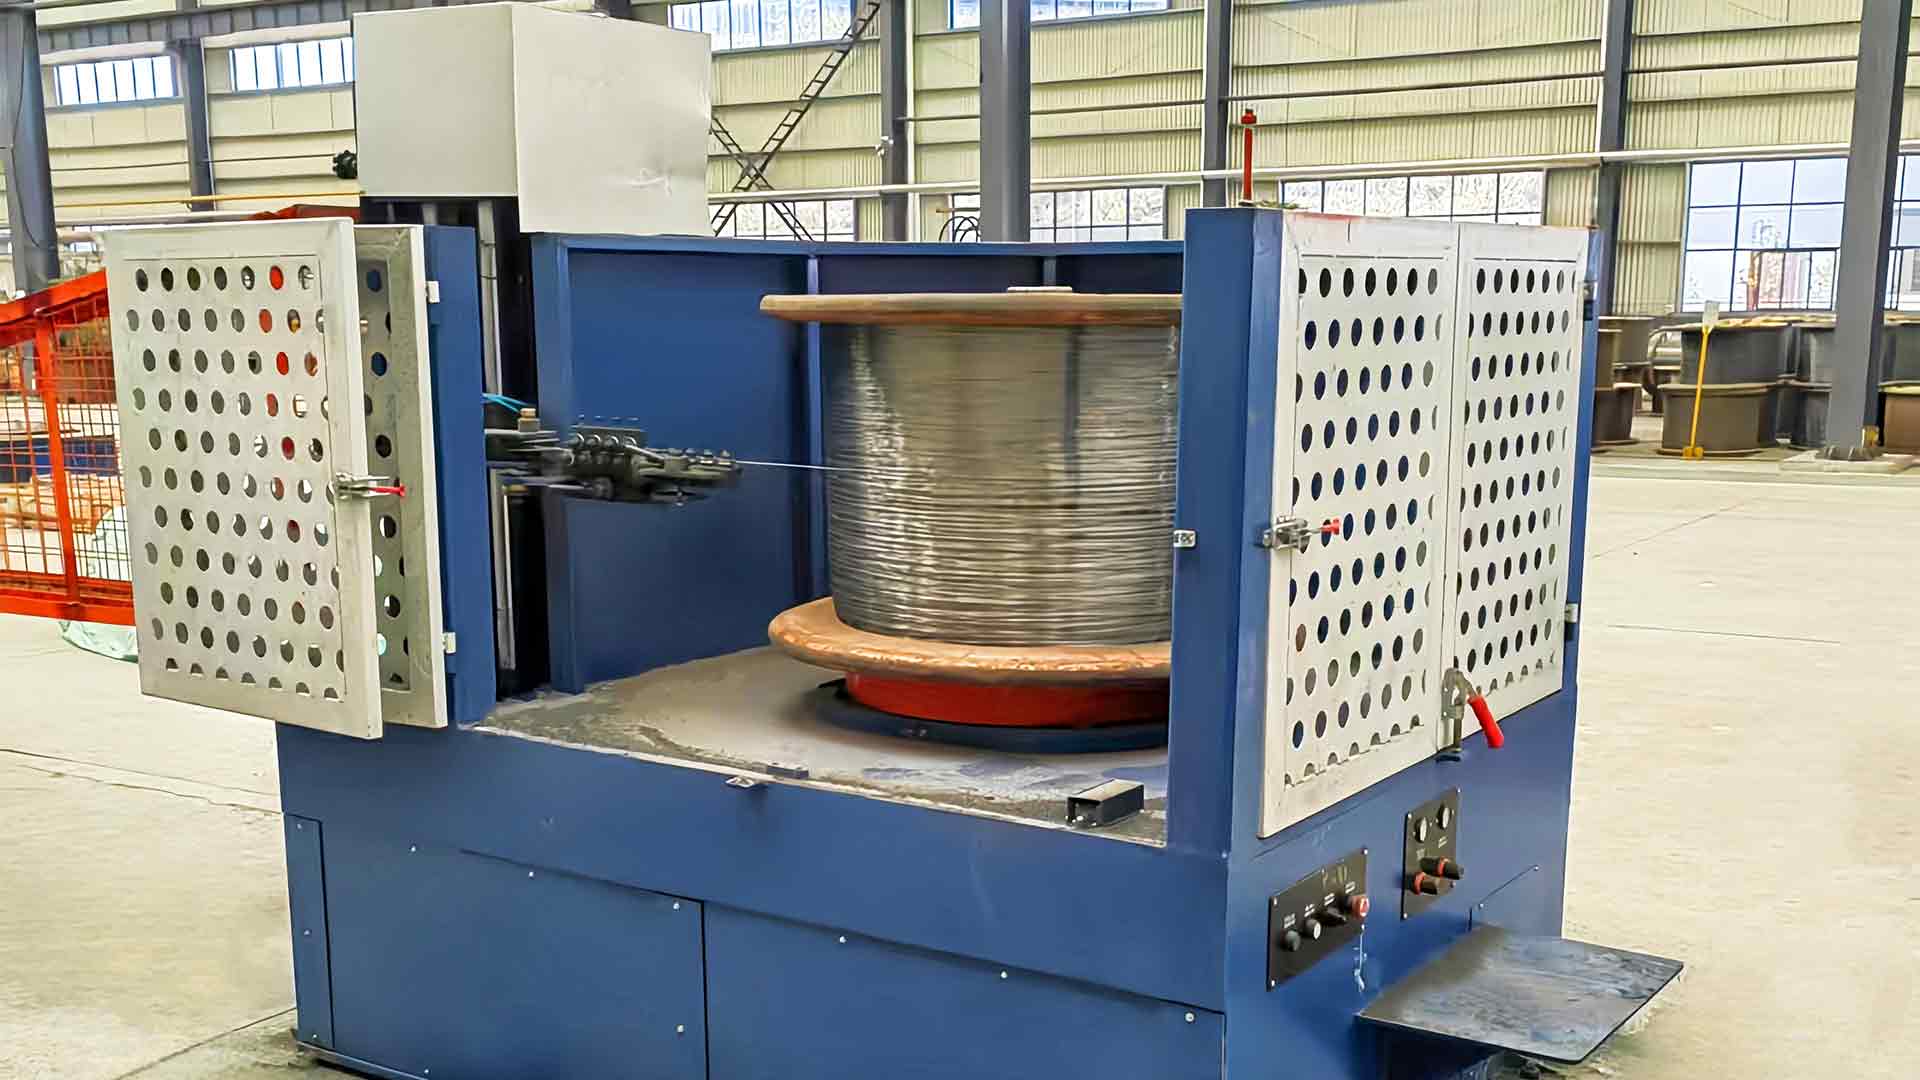
Sve uzvodno je izgubljeno ako žica stigne na kalem s labavim slojevima, prekriženim omotima ili ugrađenom osmicom. Namotaj mora držati laganu, stabilnu napetost preko cijelog pakiranja, pratiti brzinu izvlačenja dok se kalem puni i zaustaviti se bez trzanja žice. Žica s visokim udjelom ugljika ima malo preostalog istezanja da apsorbira trzaj, tako da vas loše ugođena plesačica ili akumulator obično košta cijeli kalem.
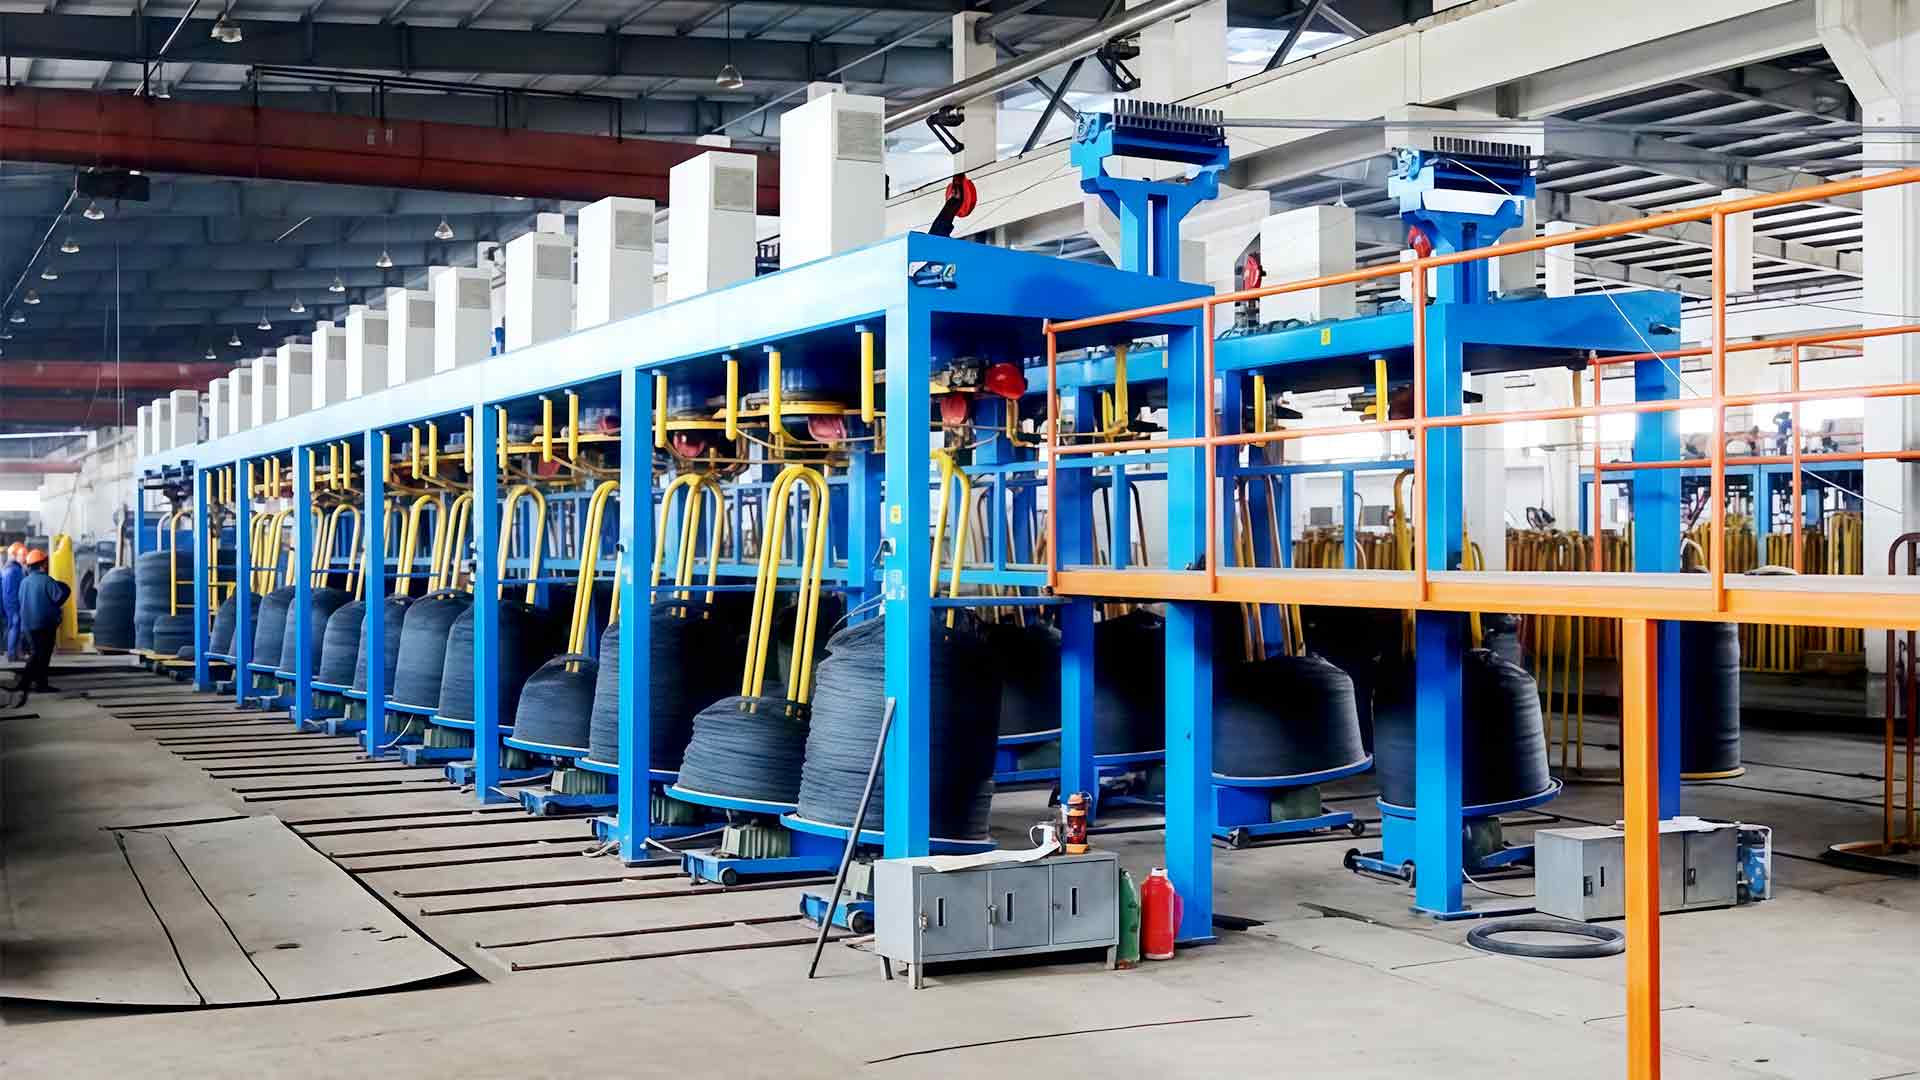
Format stroja mijenja način na koji se to radi. Namotač za kalem odgovara žici koja automatski uvlači nizvodne užad, dok obrnuti i namotači u obliku cvijeta šljive proizvode zavojnice za serijsku obradu i otpremu. Na finijim veličinama, motač slonove surle daje čvršće, ravnomjernije pakiranje s manje ručnih intervencija.
Visoki ugljik naspram niski: Što se zapravo mijenja
Stroj izgleda slično liniji s niskim udjelom ugljika. Postavke i prateća oprema ne.
| Parametar | Niska razina ugljika (0,08 do 0,25 posto C) | Visoki ugljik (0,60 do 1,00 posto C) |
|---|---|---|
| Tipična ulazna šipka | 5,5 do 8,0 mm | 5,5 do 6,5 mm |
| Smanjenje površine po prolazu | 20 do 30 posto | 12 do 22 posto |
| Prolazi do konačne veličine | 3 do 6 | 8 do 14 |
| Uzvodna priprema | Obično ništa osim uklanjanja kamenca | Patentiranje do finog perlita |
| Zahtjev za hlađenjem | Umjereno | Kontinuirani, vodeno hlađeni držači matrica i zakretnici |
| Promjena vlačne čvrstoće | Skroman uspon | Oko 1000 MPa do 1800 ili 2200 MPa |
| Cijena pauze | Kratki zastoj, žica ponovno navučena | Kalem odrezan ili žica odrezana i zavarena |
Specifikacije koje vrijedi zapisati
Kada dva stroja navode isti broj matrica i istu najveću brzinu, razlike leže u detaljima. Zatražite ovo pismeno:
- Capstan metoda hlađenja i jesu li vodeno hlađeni držači matrica standardni ili opcija
- Broj kapistana, pojedinačni motorni pogon ili servo izravni pogon i zajamčena točnost omjera brzine između njih
- Nazivni promjer ulazne šipke i raspored smanjenja oko kojeg je stroj dizajniran, a ne generički maksimum
- Vrsta namotavanja, maksimalna težina paketa i raspon napetosti, jer su paket od 500 kg i paket od 1250 kg različiti projekti
- Kompatibilnost isplate s težinom zavojnice koju stvarno kupite, uključujući i to je li potreban zatezni stalak za isplatu ili okretni tip isplate iznad glave
- Položaj rezervnih dijelova na matricama, prstenovima i prahu za podmazivanje, budući da visokougljična cijev troši sve troje brže nego niskougljična nit
Kupci uspoređuju strojevi za pravocrtno izvlačenje žice treba tražiti od svakog dobavljača da nacrta raspored redukcije prema vlastitoj ulaznoj šipki i gotovom promjeru. Raspored izgrađen za tuđi proizvod nije dokaz ničemu.
Gdje ide žica nakon crtanja
Gore navedene funkcije postavlja proizvod, a ne katalog stroja. Uobičajena odredišta s visokim udjelom ugljika uključuju:
- Opružna žica za ovjese, madrace i industrijske opruge, obično izvučena od 0,60 do 0,80 posto ugljika
- Prednapregnuta betonska žica i PC žica, gdje je dosljedna vlačna čvrstoća duž duljine važnija od zadnjih 50 MPa
- Obrub gume, crijevo i žica za pojačanje remena, izvučena na fine veličine s malom tolerancijom promjera
- Užad i kabelska žica, gdje stanje površine odlučuje o vijeku trajanja na zamor više od stupnja vlačne čvrstoće
- Ograde i visokougljična žica opće namjene, gdje tone po smjeni premašuju površinsku obradu
Znakovi upozorenja na podu trgovine
Linija s visokim udjelom ugljika obično najavljuje problem prije nego što otkaže. Odstupanje promjera bez promjene brzine ukazuje na trošenje matrice. Rastuća temperatura kotla pri normalnom izlazu ukazuje na rashladni krug, a ne na čelik. Raspršenost rastezanja između glave i repa kalema ukazuje na kontrolu napetosti. Ispravno očitavanje ova tri signala većina je onoga što odvaja stabilnu liniju od reaktivne.
Nikada nemojte kompenzirati istrošenu matricu povećanjem napetosti ili brzine niti. Obje povećavaju opterećenje sljedeće matrice i skraćuju joj život u lančanoj reakciji koja završava prekidom u najneprikladnijem trenutku.
Bilježite smanjenje po prolazu, intervale izmjene matrice i temperaturu vitla svake smjene. Unutar nekoliko tjedana imat ćete osnovnu liniju na kojoj će odstupanja biti vidljiva satima prije nego što se kalem izgubi.
Funkcija, na kraju, nije popis značajki na specifikacijskom listu. Stroj za izvlačenje čelične žice s visokim udjelom ugljika zaslužuje svoje mjesto na liniji održavajući stabilan raspored redukcije za tisuće tona: dopremanje ravnomjernom napetosti, hlađenje matrice i vitla, održavanje svakog lima u koraku i isporuku paketa koji sljedeći proces može koristiti bez prerade. Strojevi koji to rade su tihi, predvidljivi i lako ih je ignorirati. Strojevi koji se ne pojave pojavit će se u izvješću o otpadu mnogo prije nego što se pojave u izvješću o zastoju.